

Ipari hírek
Otthon / Hírek / Ipari hírek / Sófürdős hőkezelés: folyamat, sótípusok, költségek és biztonsági korlátok
Sófürdős hőkezelés: folyamat, sótípusok, költségek és biztonsági korlátok
Dátum: Sep 21, 2026
1050 °C-on egy olvadt sóba süllyesztett A2-es szerszámbetét állvány nagyjából 60-90 másodperc alatt éri el az ausztenitesítési hőmérsékletet. Ugyanaz az állvány hidegfalú vákuumkemencében 35-45 percet igényel. Ez a hiányosság nem ütemezési részlet. Beállítja az ausztenit szemcseméretét, a torzítást, amely már az oltás megkezdése előtt be van zárva az alkatrészbe, és az egyengető munkát, amely a következő havi hulladékjelentésben jelenik meg.
A sófürdős hőkezelés a leggyorsabb kereskedelmi módszer az acél hőmérsékletre melegítésére és egyenletes megtartására. Akkor érdemli ki a helyét, ha a szakaszok vékonyak vagy a geometria összetett, ha a torzításnak néhány ezred hüvelykben kell maradnia, vagy ha a folyamatnak izotermikus tartásra van szüksége, például tompításra, ausztemperálásra vagy nitridáló és karburáló sóra. Rossz a vásárlás, ha az alkatrészek vastagok, az éves tonnatartalom alacsony, vagy senki sem akar a sókémiával, füstelszívással és hulladékártalmatlanítással foglalkozni. Három szám dönti el: minimális szelvényvastagság, éves tonnatartalom és az aktuális selejt vagy egyengetés mértéke.
Következik a folyamat mögött meghúzódó hőátadás, a sócsaládok és azok hőmérsékleti ablakai, egymás melletti összehasonlítás a vákuum- és atmoszférikus kemencékkel, a rejtett költségek, amelyek soha nem jelennek meg az árajánlatban, és a karbantartási rutin, amely egy fürdőt életben tart.
Mi történik egy olvadt sós fürdőben
A sófürdő egy fűtött edény olvadt sóból, általában nitrát-, nitrit-, klorid- vagy cianid alapú keverékből, amely a folyadékkal közvetlenül érintkezve hőt ad át a munkadarabnak. Mivel az alkatrészt soha nem éri hőmérsékleten levegő, nincs vízkő és nincs széntelenítés a felületen, és nincs védő atmoszféra az egyensúlyozáshoz.
A hőátadást az alkatrész korlátozza, nem a kemence
Az olvadt só sűrűsége 1,8-2,0 g/cm3 körül van, nagy térfogati hőkapacitással, így a fürdő hőtárolóként, nem pedig légáramként viselkedik. Acéllal szembeni konvektív együtthatója egy-két nagyságrenddel nagyobb, mint egy keringető atmoszférájú kemencé. Az alkatrész felülete szinte azonnal eléri a fürdőhőmérsékletet, a hátralévő időt pedig a metszeten való átvezetés határozza meg. Egy 25 mm-es szakasznak, amelyhez 40 perc vákuumra van szükség, 3-4 perc sózásra lehet szüksége.
- Hőmérséklet egyenletessége: keveréssel egy jól karbantartott fürdő nagyjából ±3 és ±5 °C között tartja a terhelést, ami támogatja a szoros ausztenites ablakokat és az ismételhető tokmélységeket.
- Nincs oxidáció vagy dekarbonizáció: a folyadék kizárja a levegőt, így a megmunkált felületek tisztán hagyják a fürdőt, és készen állnak a következő műveletre.
- Izotermikus tartás: egy második, 200–350 °C-os fürdő lehetővé teszi a temperálást vagy az ausztemperálást, amíg az átalakulás egy hőmérsékleten be nem fejeződik.
- Lebegő támasz: a folyadék hordozza az alkatrészt, csökkentve a gravitáció által okozott megereszkedést a hosszú vagy vékony alkatrészekben.
A só kémiájának illesztése a hőmérsékleti ablakhoz
1. táblázat: Ipari hőkezelésben használt sócsaládok, munkahőmérséklet szerint csoportosítva.
A sóválasztás nem cserélhető fel. A nitrát- és nitritesók nagyjából 600 °C felett bomlanak le, és heves reakcióba léphetnek bizonyos fémekkel és szerves anyagokkal; a kloridsók felszívják a nedvességet, és lassan kell elindítani; A cianidtartalmú sók speciális szellőzést, külön szerszámokat és ellenőrzött hulladékkezelést igényelnek. A rossz só nem megfelelő hőmérsékleten történő futtatása biztonsági esemény, nem minőségi probléma.
Sófürdő vs vákuum vs atmoszféra: gyakorlati összehasonlítás
2. táblázat: Tipikus ipari tartományok 25 mm-es szakaszhoz; A pontos értékek az ötvözettől, a terheléstől és a berendezés állapotától függenek.
A minta következetes. A só nyer a sebesség, az egyenletesség és a torzítás szabályozása terén, és veszít a kémiakezelésben és a hulladékkezelésben. A vákuum nyeri a tisztaságot a vastag, nagy értékű alkatrészeknél, de lassan melegszik. Az atmoszférikus kemencék középen helyezkednek el, és továbbra is a legolcsóbb módja nagy térfogatok temperálásának vagy izzításának, ahol az enyhe felületi oxidáció elviselhető.
Rejtett mutatók: felmelegedés, kihúzás és kémiai eltolódás
1.0
Sós fürdő
3.0
Fluidos ágy
5.0
Atmoszféra
8.0
Vákuum
1. ábra: Relatív felfűtési időindex 25 mm-es szakaszra, sófürdő = 1,0.
A felmelegedési idő a látható mérőszám. A drag-out a drágább. A fürdőt elhagyó minden rész sót visz a felületére, jellemzően néhány grammtól néhány tíz grammig, és ez a só az öblítővízbe, az oltótartályba vagy a padlóra kerül. Egy éven át a kihúzás általában a legnagyobb sófogyasztási tétel a költségvetésben, nagyobb, mint a párolgási veszteség, és csendesen növekszik részbonyolultsággal.
A fürdőkémia is sodródik. A nitrátfürdők öregedésük során felhalmozzák a karbonátot, ami növeli az olvadáspontot és csökkenti a használható felső hőmérsékletet. A kloridfürdők összegyűjtik az oxidokat és az iszapot, amelyek szigetelik a fűtőelemeket, és hőmérsékleti rétegződést hoznak létre. A legtöbb üzlet hetente vagy kéthetente elemzi a fürdőt, és havonta dekantálja az iszapot; ennek a rutinnak a kihagyása hibás esetmélységként jelenik meg jóval azelőtt, hogy meghibásodott részként jelenne meg.
Ahol továbbra is meg vannak határozva a sófürdők
Szerszám és matrica: 34%
Repülési alkatrészek: 22%
Gépjármű hajtáslánc: 18%
Orvosi műszerek: 12%
Energia és nehéz berendezések: 8%
egyéb: 6%
2. ábra: Az olvadt só folyamathasználatának hozzávetőleges megoszlása a végpiacokon.
Az eloszlásnak akkor van értelme, ha a torzítást és a metszetvastagságot együtt tekintjük. A szerszám- és szerszámmunka vékony, nagy keménységű szakaszokat foglal magában, ahol az egyengetés költséges. A repülőgép- és autóipari alkatrészek szigorú mérettűréssel és dokumentált folyamatablakkal rendelkeznek. Az orvosi és energetikai alkalmazásokban főként a folyékony nitridáláshoz használják a sót, ahol a fürdő nem csak fűtőközegként, hanem keményítőként is szolgál.
Visszafizetés, kiválasztás és ötlépéses vásárlási folyamat
A sósor megtérül a hulladékcsökkentés és a ciklusidő révén. Ha egy bolt ma a hosszú tengelyek 5%-át kiegyenesíti, és ezt izoterm sós eljárással 1% alá viszi, a megtakarítás általában 18-30 hónapon belül lefedi a nitrátfürdőt. Ha a torzulás nem probléma, és a részek vastagok, a só ritkán térül meg.
- Először rögzítse a hőmérsékleti ablakot. Határozza meg a pontos ausztenitesítési, ausztenitesítési vagy nitridálási hőmérsékletet és a tartási időt; ez leszűkíti a sócsaládot, mielőtt bármilyen felszerelést idéznének.
- Párosítsd össze a sót, majd méretezd az edényt. Az edény mérete a legnagyobb terhelést követi, nem az átlagos terhelést. A fürdő tömegének nagyjából 30-40%-a feletti terhelés részenként csökkenti a hőmérsékletet, és kiszámíthatatlanul megnyújtja a ciklust.
- Döntse el a felkavarást és egy második fürdőt. A keverés biztosítja a ±3 és ±5 °C közötti egyenletességet; egy második, kisebb fürdő az, ami lehetővé teszi a martemperálást és a megszorítást.
- Tervezze meg az előmelegítő és utóöblítő berendezést. Az alkatrészeken lévő nedvesség heves fröccsenést okoz forró fürdőben, és a maradék sót ki kell öblíteni és ki kell szárítani a vak lyukakból és szálakból.
- Költségvetésben a hulladékáramot már az első naptól kezdve. A ciántartalmú sóhulladék nem kerülhet települési tisztítótelepre; a lúgos klórozás vagy az engedélyezett ártalmatlanítás visszatérő költség, nem egyszeri projekt.
Azoknak az üzleteknek, amelyek úgy döntenek, hogy a vegyipari teher nem éri meg, egy ellenőrzött légkörű útvonal bevált módszerekkel magas hőmérsékletű kemence sorozat A berendezés magában foglalja a temperálást, az előmelegítést és számos tokos edzési lépést olvadt só készlet vagy hulladékengedély nélkül.
 Időzítő funkció Vákuum atmoszféra kemence Vákuum atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Termék megtekintése →
Karbantartás, biztonság és megfelelőség
Rutinszerű fürdőápolás
- Hetente elemezze a sókémiát: a nitrátfürdők karbonáttartalmát, a nitridáló sók cianáttartalmát és a kloridok nedvességtartalmát.
- Távolítsa el az iszapot és salakot, mielőtt elérné a fűtőelemeket, és vezessen írásos naplót a só hozzáadása és a dekantálás dátumairól.
- Soha ne adjon hideg sót vagy nedves eszközöket a folyófürdőhöz; lassan töltse fel a szélén, és hagyja, hogy az olvadék újra stabilizálódjon, mielőtt betölti az alkatrészeket.
- Fedje le a fürdőt üresjáratban, hogy csökkentse az energiaveszteséget és korlátozza a nedvesség felszívódását egy éjszakán át.
Alkatrészek szárítása fürdő előtt és után
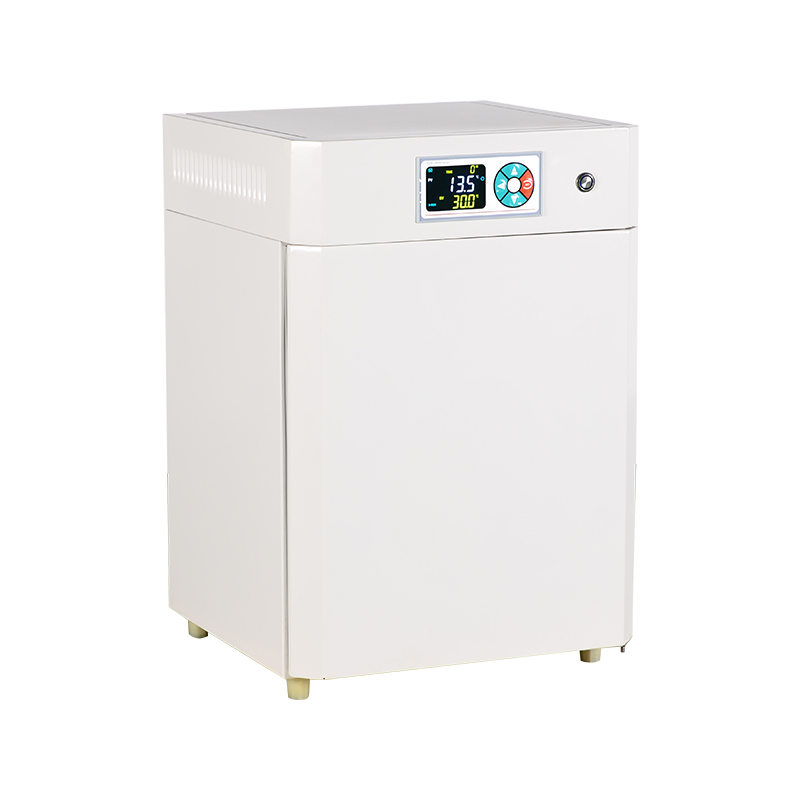
A nedvesség a leggyakoribb oka a sófürdő kitörésének. A zsákfuratban vagy menetes furatban rekedt víz 500 °C-on azonnal gőzzé válik, és kidobja a sót az edényből, és ugyanez vonatkozik a nedves szerelvényekre, nedves hőelemekre és a nedves helyiségbe hozott hideg alkatrészekre is. Ehhez a lépéshez a nagy pontosságú szárítókemence a standard eszköz, amely az alkatrészeket 120-150 °C-on tartja, amíg mérhető nedvesség nem marad.
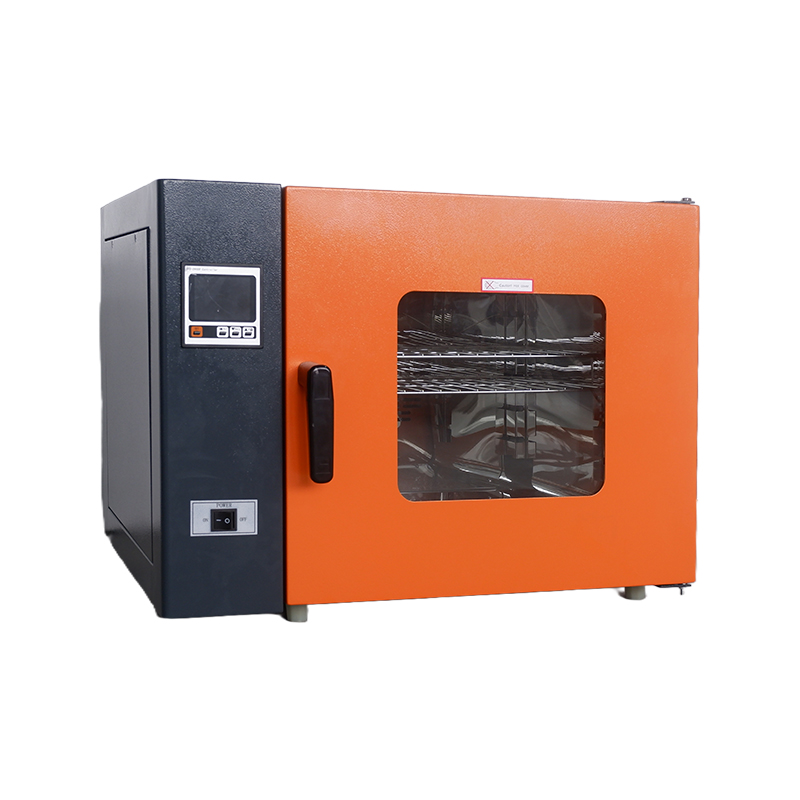 200 ℃ Nagy megbízhatóságú, nagy pontosságú szárító sütő A precíziós szárítókemencék, mint precíziós hőkezelő berendezések, nélkülözhetetlenek a modern ipari és tudományos kutatási rendszerekben. Alapelvük... Termék megtekintése →
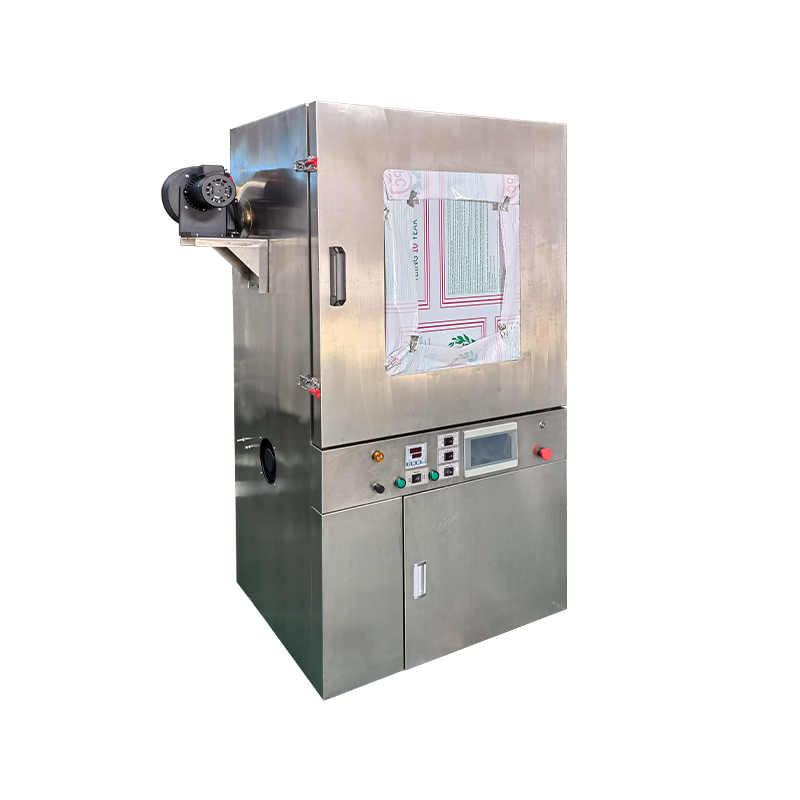
A kezelés után az egyes részek sóval bevonva hagyják el a fürdőt. A meleg vizes öblítés eltávolítja a legtöbbet; a maradék üregekbe és szálakba bújik. A vákuumszárító sütő alacsony hőmérsékleten kiszívja a maradék nedvességet, ami megakadályozza a korróziót, és megakadályozza, hogy a maradék só újra hidratálódjon a megmunkált felületeken.
 Kiváló megjelenésű, rugalmas és kényelmes vákuumszárító sütő Ez a termék függőleges, padlón álló kialakítással rendelkezik, amely hatékonyan integrálja a vákuumszivattyút és a munkakamrát egyetlen kompakt szerkezetbe. Ez megszünteti... Termék megtekintése →
Megfelelés és dokumentáció
A sókemencék ugyanazon pirometriai és minőségi keretek közé tartoznak, mint bármely más hőkezelő berendezés: AMS 2750 az űrrepüléshez, CQI-9 az autóiparhoz, NADCAP a speciális eljárásokhoz és ISO 9001 az általános minőségirányításhoz. Negyedéves hőmérséklet-egyenletességi felmérésekre és havi ellenőrzésekre kell számítani az ellenőrző és rögzítő műszereken, valamint a füstelszívási jegyzőkönyveket és a nitrát- vagy cianidtartalmú anyagokra vonatkozó hulladékjegyzékeket. Azok az üzletek, amelyek pusztán az ár alapján vásárolnak biztonsági besorolású berendezéseket, általában később fedezik fel a valódi költségeket; ugyanaz a minta jelenik meg a védelmi hardver minden kategóriájában, beleértve robbanásbiztos berendezés veszélyes területekhez .
A sófürdős hőkezelés célzott eszköz, nem általános megoldás. Olyan fűtési sebességet, egyenletességet és izotermikus szabályozást biztosít, amihez egyetlen gázkemence sem felel meg, cserébe pedig fegyelmezett sókémiát, nedvességszabályozást, szellőztetést és hulladéktervet kér. Ha az alkatrészek vékonyak, a torzítási célpontok szűkek, és a térfogatok igazolják a kémiát, a folyamat évtizedekig megállja a helyét a padlón. Ha nem, akkor egy megfelelő méretű vákuum- vagy légköri rendszert olcsóbb működtetni, és sokkal könnyebb átadni a következő műszaknak. A szelvényvastagság és az előtted lévő selejt arány alapján döntsön, ne a vételárral.
Üzenet küldése
Ajánlott termékek
A híres vállalatok által kínált termékekben a felhasználók mélyen megbíznak.



- KAPCSOLAT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- TERMÉK
-
- Szárító sütő sorozat
- Vákuum doboz sorozat
- Robbanásbiztos sorozat
- Magas hőmérsékletű kemence sorozat
- Inkubátor sorozat
- Tesztkamra sorozat
- Egyéb sorozatok
- Légszárító sütő
- Ellenállás kemence
- Vákuumcsöves kemence
- Penész inkubátor
- Vákuumos légköri kemence
- Biokémiai inkubátor
- Szén-dioxid inkubátor
- Robbanásbiztos vákuumszárító sütő
- Magas és alacsony hőmérsékletű tesztkamra
- MOBIL
Szerzői jog ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Minden jog fenntartva. Laboratóriumi berendezések gyártói

 Vissza az elejére
